


publi
Specialized fabrica menos de 10.000 neumáticos al año en una planta con ocho personas en Alemania, y no los vende: de ahí salen las cubiertas de sus equipos y las decisiones que después aplican sus fábricas en Asia.

No te pierdas...

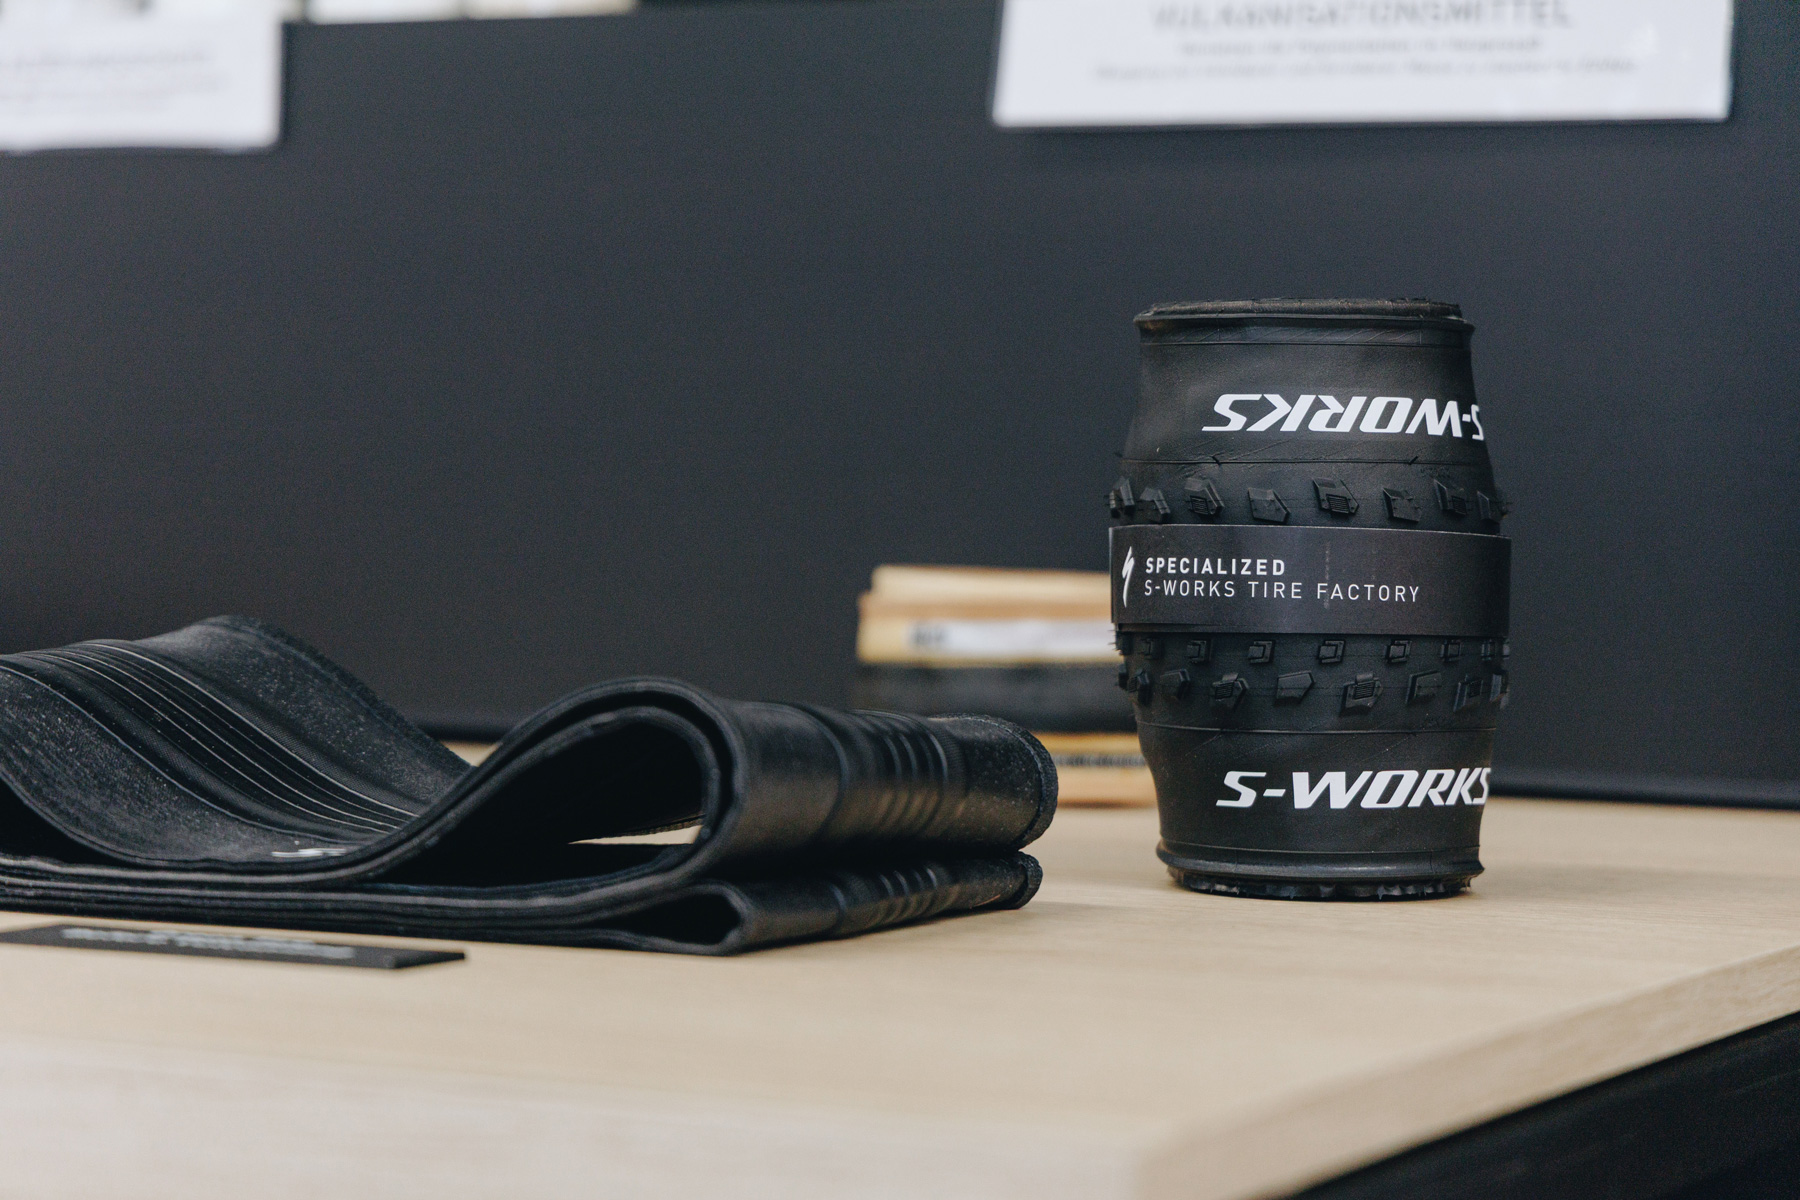
Lo tengo delante mientras escribo esto. Un neumático de montaña, negro, con el dibujo intacto, mi firma en el flanco y algunas rebabas finísimas de goma que salen del molde y que en una fábrica de verdad alguien recorta antes de meter la cubierta en la caja. La mía las conserva. Es imperfecta en los detalles pero la construí yo, con mis manos, sobre un tambor de montaje, en una nave de las afueras de Lage, en el estado alemán de Renania del Norte-Westfalia.
Lo cuento no por presumir, sino porque es la mejor forma que se me ocurre de explicar qué es esa S-Works Tire Factory. Yo no debería haber podido construir un neumático. En Tailandia visité algunas fábricas de neumáticos y siempre manteníamos una distancia prudencial con la maquinaria y con todo lo relacionado con el proceso industrial.


La marca de Morgan Hill abrió las puertas de su centro de investigación, desarrollo y producción de neumáticos a un grupo reducido de medios europeos, entre ellos MTBpro, en un viaje de prensa organizado por la propia firma. Lo que encontramos allí es una cadena completa de fabricación en miniatura, con ocho personas trabajando a diario y una producción anual que, según la marca, se queda por debajo de las 10.000 unidades. Cualquier planta asiática de las que fabrican para el sector supera esa cifra en una mañana.
No te pierdas...

Esta fábrica de neumáticos no es lo que esperaba y desde luego no es lo mismo que vi cuando visité Tailandia. Desde fuera no hay nada que llame la atención. Ni rótulo grande, ni escaparate, ni banderas. Un edificio discreto entre otros edificios discretos. Una oficina, laboratorios y una nave para la producción coqueta, limpia y bien iluminada.
Dentro están todas las fases del proceso: pesado de ingredientes, mezclado, laminado, extrusión, corte de lonas, montaje, vulcanizado y control de calidad. Nada de lo producido abastece al mercado. Nada de lo que se hace en Lage lo podrás comprar en una tienda. La firma californiana sigue produciendo sus neumáticos en cuatro fábricas repartidas entre Vietnam, Tailandia y China, elegidas según el nivel de calidad y la experiencia de cada una, y no tiene intención de cambiarlo.
Lo que sí sale de Lage son las cubiertas con las que corren algunos de sus equipos de competición y, lo más importante, las decisiones técnicas que después se industrializan en Asia. Es un laboratorio con forma de fábrica.


Pregunté por el argumento que justifica una inversión así, y la respuesta tiene que ver con la dependencia industrial de la mayoría de las marcas del sector, el orgullo de marca, la necesidad de innovar y un poco de geopolítica.
Una planta de producción en serie está construida para escala y eficiencia, no para desarrollo: los parámetros están fijados para repetir la misma operación millones de veces al menor coste posible, de modo que cualquier idea nueva tiene que caber en ese molde. Literalmente.
"Si no tienes tu propia producción, sólo puedes llegar hasta donde tu proveedor te deja llegar. Nuestros mayores competidores tenían sus propias fábricas y sus propios centros de I+D, y por eso conseguían más flexibilidad. Eso es lo que queríamos romper", me explicó Oliver Kiesel, Category Leader de neumáticos y product manager de carretera y gravel, que fue quien nos guió durante buena parte de la jornada. La expresión que utilizó para describir la situación anterior fue más gráfica: hasta cierto punto, eran "pasajeros" en el proceso y en los plazos de sus fabricantes.

Eso de ser “pasajeros” no es el estilo de una marca cuyo primer producto fue, precisamente, neumáticos “especializados” para el ciclismo. De hecho, el primer neumático de MTB producido en serie y vendido con éxito fue el Specialized Stumpjumper (sí, como la bici). Eso fue a principios de los 80 y el mundo ha cambiado mucho desde entonces.
También hablaron de cómo se recibían sus propuestas por parte de los fabricantes antes de tener esto. "Cuando íbamos a decirles que queríamos probar algo, ellos pensaban: ¿y vosotros qué sabéis de neumáticos? Ahora podemos decirles que lo hemos hecho y enseñárselo".
Eso sí, si alguien tiene la tentación o el deseo de ver esto como un primer paso para producir neumáticos en Europa, siento decir que no es así. La intención presente y futura es mantener esta S-Works Tire Factory como lo que es hoy: un laboratorio de innovación industrial.

Hay algo que también dejaron claro y que es esencial para entender el proyecto: ya no comparten con sus proveedores asiáticos todo lo que aprenden. Casi todos esos fabricantes tienen marcas propias de neumáticos o trabajan para otras marcas. Por muchos acuerdos de confidencialidad que se firmen está claro que, a día de hoy, muchas empresas occidentales se han hartado de “regalar” conocimiento.
La elección del emplazamiento no es sentimental y responde a tres razones que el equipo expuso.
La primera es que el conocimiento técnico sobre neumáticos no está concentrado en la industria de la bicicleta, sino en la del automóvil. Prácticamente todas las grandes marcas del sector mantienen centros de I+D o plantas en Alemania, y con ellas está el resto del ecosistema: proveedores de ingredientes, fabricantes de maquinaria, laboratorios y personal especializado.
La segunda son las normativas europeas. Las exigencias de emisiones empujan a los fabricantes de neumáticos de automoción a niveles elevadísimos de innovación. Todo eso genera una corriente continua de desarrollo de materiales de la que la firma californiana se beneficia casi sin costearla. Cuando uno de los compañeros comentó que las regulaciones europeas resultan a veces incómodas, la respuesta fue interesante: incómodas sí, pero empujan la innovación.

La tercera es la disponibilidad de perfiles profesionales, y es la que mejor se entiende cuando conoces al equipo que nos guió y acompañó durante la visita.
Sus trayectorias explican muy bien el planteamiento. Por ejemplo, Neşe Kaynak (Senior R&D Engineer de compuestos y materiales) es doctora en química y llegó de Bridgestone, en Turquía, donde desarrollaba compuestos para turismos y furgonetas; montó el laboratorio químico de la planta ella sola, seleccionó a los proveedores de ingredientes y se ocupa de rastrear el mercado buscando materiales nuevos. Rüdiger Schulte (Senior Development Engineer) acumula años de experiencia en Specialized y Continental. Jorge Mendes (Manager Engineering) se encargaba de la industrialización de neumáticos de coches en la planta que Continental tiene en Portugal, una de las más grandes de Europa.
El caso de Vincent Wippich es distinto y dice mucho del tipo del proyecto: hizo en esta misma planta su trabajo de fin de máster sobre la extrusora que veríamos más tarde, y al terminarlo le ofrecieron quedarse.
A Christian Plümacher, el operario principal, lo buscaron con un perfil deliberadamente alejado del de un ingeniero. Querían un artesano con mucha experiencia de planta, porque montar un neumático a mano sigue siendo un oficio manual. Doy fe, y volveré sobre ello.
No te pierdas...

El recorrido arranca en la mesa de materias primas. Empezamos con caucho natural procedente de Indonesia o de Brasil, pegajoso por naturaleza, lo que resulta útil porque permite que los componentes se sujeten entre sí durante el montaje sin necesidad de nada más. Junto a él, negro de humo, sílice, aceites, resinas, óxido de zinc, ácido esteárico y agentes de vulcanización.
Kaynak insistió en una idea que se repitió toda la jornada: no existe una única receta para hacer neumáticos, sino una receta distinta para cada aplicación. Cambian las proporciones de las cargas, el tipo de resina y, sobre todo, el orden en el que cada ingrediente entra en la mezcladora. Con los mismos componentes en distinta secuencia se obtienen reacciones químicas distintas y, por tanto, comportamientos distintos sobre el terreno. Esto supone la diferencia entre que un compuesto entregue lo que se esperaba de él o se quede a medio camino.


La mezcladora tiene dos rotores y trabaja con un ciclo de 11 pasos. La temperatura está estrechamente vigilada porque las mezclas con sílice necesitan alcanzar entre 140 y 160 °C para que las reacciones se completen.
Otro dato que nos ayuda a dimensionar lo que se hace en Alemania. En una fábrica normal se mezclan como mínimo entre 100 y 150 kg por tanda. Aquí la cantidad es mucho menor y un lote de los que se hacen en Lage da para unos diez neumáticos de carretera o tres o cuatro de montaña.
Y les basta. Para determinar si una idea funciona no hacen falta cantidades industriales, y esa es precisamente la ventaja: pueden equivocarse barato y rápido.
El siguiente paso fue la extrusora. En ella el compuesto adquiere el perfil de la banda de rodadura, con más material donde va a haber tacos y menos donde no. A la salida hay un escáner que mide de forma continua y envía los datos a un ordenador para corregir sobre la marcha.
Jorge Mendes hizo una observación sobre nuestro comportamiento como compradores que explica por qué le dedican un escáner a esto: "Lo primero que hace un ciclista cuando recibe un neumático es ponerlo en la báscula". Si la fase de extrusión no se controla perfectamente puede haber diferencias entre el peso real del neumático y el declarado. Y eso ya sabemos que no es algo bueno en nuestro sector.
La sala deja además clara la escala del sitio. Una línea de extrusión convencional ocupa unos 30 m de largo y tres alturas. La de Lage cabe en una habitación y cubre desde 23 hasta 90 mm de anchura, es decir, desde una cubierta de carretera fina hasta neumático de montaña, en la misma máquina. Se la pidieron así al fabricante. Es una constante en toda la planta: prácticamente todas las máquinas están rediseñadas a medida para adaptarse al espacio y a la necesidad de trabajar con cantidades pequeñas.
Subimos al laboratorio químico, donde hay un densímetro, una máquina de tracción, una prensa que simula el curado y un reómetro de matriz móvil que es, con diferencia, el equipo más caro del edificio. Con él simulan el vulcanizado, miden la dispersión de las cargas dentro del compuesto y, con una unidad de frío, reproducen el comportamiento del neumático en condiciones reales de uso.
En esta sala es uno de los sitios en los que más aprendí durante la visita y conocí nuevos términos que no conocía o a los que no había dado mucha importancia.

Por si no lo sabías, la escala Shore es una unidad de medida para representar la dureza del caucho. Cuando alguien dice que un neumático es blando, eso se traduce en un Shore bajo. Además, dependiendo del tipo de caucho se aplica una escala propia de Shore. Para los cauchos más blandos, como el del neumático, se usa la escala Shore A. Fijaos en las cosas que se aprende viajando y buscando en Google.
Volvemos a Lage. Sobre la mesa, dos probetas (son unas piezas para pruebas) de goma. Una tiene entre 54 y 55 Shore A de dureza y un rebote de 30. La otra tiene 50 Shore (es más blanda) y un rebote de 60. Un martillo calibrado cae desde la misma altura sobre cada una. Sobre la primera se queda prácticamente muerto. Sobre la segunda salta más alto y bastante más rápido.
"La mayoría de la gente piensa que si el neumático es más duro rebota más. No es cierto", resumió Kaynak.
La consecuencia práctica es directa. La dureza Shore que aparece en una ficha técnica es un dato cierto y a la vez insuficiente, porque no describe la amortiguación del compuesto. Leer 40 o 50 Shore A en una cubierta de montaña y 70 en una de carretera no permite deducir cómo se comportará ninguna de las dos. El rebote sí, y no depende de la dureza sino de las propiedades de amortiguación que se diseñan en los polímeros desde el origen.

Kiesel lo ilustró con un ejemplo de carretera que resulta un poco contraintuitivo. Uno de los compuestos más rápidos del catálogo de Specialized es también de los más blandos: al hundirse en el asfalto filtra las irregularidades de la superficie y aumenta la superficie de contacto, lo que mejora a la vez la suavidad de marcha y el agarre en mojado.
También fueron claros y sinceros sobre los límites del laboratorio. Preguntamos por la correlación entre lo que mide el banco y lo que hace el neumático montado, y la respuesta fue que en carretera, con perfiles de banda muy finos, una mejora del 60 % en probeta se puede quedar en un 5 o un 10 % en el producto final, absorbida por la propia variación de peso de la cubierta. Lo que pasa en el laboratorio hay que llevarlo y probarlo en el asfalto y en los senderos.


Los neumáticos llevan viviendo una auténtica revolución desde hace décadas en el MTB. En carretera es algo un poco más reciente, sobre todo, a partir de la llegada de los frenos de disco. Gracias a ellos podemos tener llantas más anchas, más espacio de rueda y neumáticos con más balón. Como habrás visto por todo lo que te he contado hasta ahora, hablar de que un neumático duro y “fino” es sinónimo de mayor rendimiento y velocidad es, como mínimo, inexacto o, directamente, erróneo.
En muchas bicicletas como las de gravel o gran fondo, los neumáticos se han convertido en el mejor aliado para conseguir agarre y, sobre todo, comodidad. Y en las bicis más “pro” ese margen de comodidad que dan neumáticos con más balón ha permitido aumentar la rigidez de muchos cuadros de carbono.

Y es que un neumático puede comportarse como un elemento de amortiguación y tiene casi todos los componentes de cualquier suspensión: la presión de aire actúa como muelle y el compuesto actúa como amortiguación. Lo único que los diferencia de una suspensión real es la nula capacidad de ajuste. El rebote de un amortiguador es una solución mecánica que se modifica en medio de cualquier ruta; el rebote del compuesto es una solución química que se decide en la fase de diseño y ya no se toca nunca más.
Aplicado al terreno, el razonamiento es el siguiente. Cuando un taco pisa una piedra, se deforma y la carga sobre él crece hasta un máximo y después empieza a decaer. En Downhill interesa que ese taco siga agarrado a la piedra cuando la carga ya está bajando, porque eso alarga el tiempo de contacto y amplía la superficie de apoyo, y de ahí salen el agarre y el control. Es lo que hace un compuesto de rebote lento como el T9. En carretera se busca justo lo contrario: que suelte el suelo de inmediato, porque cada instante de más adherido es energía perdida. Gravel y XC viven entre los dos extremos.
El vulcanizado es la reacción que convierte la goma "cruda" en un neumático: el azufre y los acelerantes que Kaynak mezcló al principio crean enlaces entre las cadenas del caucho, y la pieza pasa de ser una masa pegajosa y deformable a un material elástico que recupera su forma.
También se usó el término “curado” y, de hecho, me ha costado distinguir la diferencia entre un término y otro. Se podría decir que el curado es el nombre del paso de la fabricación en el que ocurre el vulcanizado. Teniendo en cuenta esto, el curado necesita tres variables: temperatura, tiempo y presión.


Es también el momento en el que el neumático adquiere su forma final, y el más vistoso de todo el recorrido, con la prensa cerrándose sobre la goma y soltando calor al abrirse.
Dos detalles me llamaron la atención. El primero es que un neumático nunca se cura del todo dentro del molde. Se extrae al 90 % y el 10 % restante se completa fuera, con el calor que la propia goma ha acumulado; mientras tanto se queda colgando un rato de una percha.
El segundo es el reparto de responsabilidades entre fases: pregunté a Kaynak cuánto pesa el diseño del compuesto frente al vulcanizado en el resultado final y lo cifró en un 95 % para el diseño y un 5 % para el curado, al que describió como "ajuste fino".

Un punto interesante es que la prensa de Lage se calienta por electricidad y es programable en temperatura, presión y tiempo. En una fábrica de producción en masa hay decenas de prensas conectadas a un mismo circuito de vapor: todas trabajan a la misma presión y a la misma temperatura, y ninguna se puede ajustar por separado. La única variable que se puede modificar es el tiempo.
Si el último paso del proceso está fijado de antemano, el compuesto nace condicionado desde el primero, porque tiene que estar formulado para curar en esas condiciones concretas. En Lage pueden diseñar el compuesto pensando solo en el comportamiento buscado y decidir al final si se cura a 100, a 150 o a 200 °C.
Uno de los bloques más técnicos de la visita fue la construcción de la carcasa. Ésta se fabrica con lonas de nylon. La máquina las corta en un ángulo determinado y las hojas resultantes se van solapando. El ángulo habitual en una cubierta de bicicleta está entre 45 y 50°. Al montar el neumático la carcasa se pliega, las fibras se cruzan y se obtiene la construcción diagonal de toda la vida. Lo vimos en directo.
Su máquina de corte trabaja con bobinas más estrechas que las de una fábrica convencional, lo que permite usar cuchillas más pequeñas y, con ellas, cortar ángulos más cerrados de lo que puede permitirse una planta de producción. La misma máquina admite nylon, kevlar y fibra de carbono, aunque con esta última no han llegado a trabajar.
Y entonces llegó una pequeña "revelación": "Incluso los radiales, como los llamamos, siguen siendo neumáticos diagonales". Las fibras se cruzan igual. Lo que cambia es la orientación, que pasa de los 45 o 50° habituales a 60° o más, es decir, más cerca de la dirección radial. La pregunta es qué se gana con eso, y la respuesta está en los dos tipos de rigidez que definen el comportamiento de un neumático.

La rigidez lateral es la que transmite las órdenes del manillar y permite sostener una trazada. La rigidez radial es la que determina cuánto “copia” el neumático el terreno, y ahí interesa que sea baja. El problema del ángulo estándar es que ambas evolucionan de forma lineal con la presión: al bajarla bajan las dos a la vez, de modo que el ciclista acaba buscando la presión mínima a la que todavía puede dirigir la bicicleta mientras el neumático se adapta al terreno. La ventana útil es estrechísima, y cualquier fanático de las presiones del neumáticos sabe de lo que hablo. Sí, conozco gente que lleva un medidor de presiones en la mochila.
A partir de 60° ese comportamiento deja de ser lineal. La rigidez lateral se mantiene relativamente estable mientras la radial cae con mucha más rapidez.
Las cifras que enseñaron, medidas sobre sus propios prototipos y partiendo de una presión de referencia de 1,3 bar, señalan que el ángulo finalmente elegido supone un 7 % menos de estabilidad lateral a cambio de un 30 % más de conformabilidad (capacidad para adaptarse al terreno) radial. Según el equipo, esa pérdida lateral no resulta perceptible en conducción, mientras que la ganancia radial sí.
También mostraron lo contrario, que me pareció igual de útil. Con ángulos demasiado extremos, del orden de 80°, la pérdida de rigidez lateral obliga a subir bastante la presión para poder manejar la bicicleta, y al hacerlo se anula la ganancia en conformabilidad. El resultado acaba siendo peor que el de partida. De ahí que hablaran de un punto óptimo y de un volumen más que considerable de prototipos hasta dar con él en el desarrollo de la carcasa GRID. La lectura práctica para quien se plantee una carcasa radial es que su ventaja no consiste en más agarre por sí misma, sino en la posibilidad de manejar un mayor rango de presiones para adaptarnos a distintos tipos de terreno.
Seguro que ahora lo de llevar un medidor de presiones en la mochila no te parece tan loco.
La planta realiza cuatro test que el equipo considera imprescindibles para poder hacer cambios rápido sin depender de nadie.
El ensayo de “reventado” mide a qué presión el neumático se sale de la llanta. El detalle interesante es que emplean llantas fabricadas en la tolerancia más baja que permite la norma ETRTO, para reproducir el peor escenario que un ciclista puede encontrarse en el mercado. El objetivo, insistieron, no es la compatibilidad con las llantas de la propia marca (Roval), sino con cualquiera de las que hay en las tiendas.

El banco de resistencia a la rodadura trabaja sobre un tambor de acero y entrega un resultado en tres minutos. Aquí fueron explícitos sobre lo que la máquina no da: el valor absoluto les importa poco, porque la rodadura real cambia con cada superficie. Lo que necesitan es una medida repetible que permita detectar avances pequeños entre versiones de un mismo desarrollo. En neumáticos más agresivos (como los de DH) nos comentaron que el tambor pierde utilidad: los tacos y el compuesto dominan tanto la medición que las diferencias menores desaparecen y son difíciles de percibir.
El test de durabilidad de la carcasa mantiene el neumático rodando entre 5.000 y 10.000 km en busca de delaminaciones. Es un control necesario cuando se prueban materiales nuevos o construcciones poco convencionales.
Y la máquina de tracción estira una porción del compuesto hasta romperla: el área bajo la curva resultante que da la pantalla indica la durabilidad del compuesto.
Después del “factory tour” general nos propusieron hacer nuestro propio neumático. Una idea interesante y, a la vez, aterradora porque soy muy torpe. Pero, por MTBpro y sus lectores, hago lo que haga falta.
Construir una cubierta a mano consiste en ir depositando cada elemento sobre un tambor giratorio en el orden exacto: la carcasa, los talones, la banda de rodadura extruida, los refuerzos. El caucho crudo es pegajoso, así que todo se sujeta solo, y esa misma cualidad hace que un error sea difícil de deshacer. Hay un paso que puede dar ideas a los aficionados al “sado”: pinchar toda la estructura con un rodillo de púas para expulsar las burbujas de aire atrapadas entre capas. Si quedan burbujas, la cubierta sale con defectos.

Christian, el operario, tarda unos tres minutos. Los compañeros tardaron unos veinte minutos. Yo no batí ningún récord. Ahí lo dejo. Pero sí que pude añadirle mi firma. Llegaré a la edad de jubilación y estas cosas me seguirán haciendo ilusión. Además, me ha dicho mi hija que estas cosas dan "aura".

Del tambor sale una cubierta cruda, sin dibujo, que todavía no es un neumático: es lo que llaman un 'green tire', una pieza montada pero sin vulcanizar, en la que la reacción química aún no ha ocurrido. Solo cuando entra en la prensa y recibe calor, tiempo y presión aparece el dibujo, se estabiliza la geometría y la goma pasa a ser lo que conocemos. Es la parte que del vulcanizado que hemos visto antes. Me emocionó mucho ver como salía "mi cubierta" de la prensa ¡y conservando la firma a pesar de la temperatura!
Hemos hablado mucho de innovación e investigación. Y las marcas están todo el día diciéndonos que los equipos y la competición son su laboratorio de pruebas. Aquí está la prueba.
Para una fábrica, la calidad de un neumático no es solo el agarre ni la rodadura. Es el aspecto, el cumplimiento de las normas de seguridad y que no se rompa antes de tiempo. Un producto de catálogo tiene que superar 5.000 km de durabilidad en tambor. "Si hacemos un neumático para que un corredor gane unos Juegos Olímpicos, ese neumático tiene que durar cincuenta kilómetros de contrarreloj", dijeron.
Ninguna planta de producción normal acepta un encargo así, y no por mala voluntad: su sistema de calidad no está preparado para validar un producto diseñado para durar poco.
En el caso del MTB, tenemos un ejemplo interesante que salió en una de las conversaciones que surgieron durante el almuerzo. Muchos corredores franceses de DH llevan montando Maxxis desde niños, y cambiarles esa inercia al llegar a profesionales es complicado. Hubo un comentario que me llamó mucho la atención y que no es la primera vez que escucho respecto al mundo de la competición: "El neumático es también un producto psicológico. Aunque les des algo que objetivamente es mejor, si no confían en él no lo van a montar".


En el caso de los corredores de DH de Specializaed hubo que sentarse con el equipo, reunirse con ellos y entender qué querían sentir antes de prototipar nada. Del diseño resultante, hecho a medida para Loïc Bruni, Finn Iles y sus compañeros, salió alguna petición que “a priori” no había por dónde coger. Según nos contaron, Bruni hizo algunas peticiones que al equipo de desarrollo le parecieron rarísimas. Lo aceptaron sin entenderlo del todo y funcionó bien. Es una de esas veces donde la intuición vence a la ingeniería.
Los corredores, por cierto, no piden compuestos ni ángulos. Presentan problemas. "No puedo frenar en estas condiciones, arréglalo", “Me falta apoyo en este tipo de curvas, soluciónallo”. Traducir eso a números es exactamente el trabajo de esta fábrica experimental.
Con el dibujo cerrado llegaron los compuestos y, por último, la carcasa completa. Paso a paso. El neumático resultante es el Cannibal, que desde entonces es la primera elección del equipo para seco y suelo duro, con un maillot de campeón del mundo conseguido con él.
Reconozco que disfruto mucho estos “factory tour”. Es una forma de conocer nuevas formas de hacer las cosas y conocer a gente con un talento infinito.
En este caso, esta S-Works Tire Factory me ha parecido un proyecto ambicioso que dice mucho de la marca americana. Pero además, creo que es un camino a seguir. Hay marcas que presumen de innovación, pero en realidad la compran o incluso la licencian. Specialized se ha dado cuenta de que no puede fabricar cientos de miles de neumáticos, pero sí puede fabricar conocimiento. Y además, lo hacen en su terreno, en su casa y decidiendo exactamente lo que comparten. ¿Se puede copiar? Seguramente, pero se tendrán que esforzar.

Por otro lado, Specialized cumple la promesa de que la competición es su laboratorio de desarrollo. Bruni o Evenepoel son los “tester”.
Ojalá veamos más proyectos como este en territorio europeo y podamos visitarlos.
No te pierdas nada de MTBPRO
Novedades, pruebas, opinión y podcast. Elige cómo quieres seguirnos:
Más sobre:
Relacionados
Tras dejar el puesto en 2022 y atravesar uno de los periodos de reestructuración más complejos del sector del ciclismo, Mike Sinyard, la figura histórica de Morgan Hill vuelve a asumir el mando total de Specialized, la compañía que creó en 1974.

Specialized incorpora la tecnología Genie en el amortiguador RockShox SuperDeluxe en las Levo 4 y Levo R. Además, las S-Works reciben una importante batería de 900 Wh y la integración directa de la tija telescópica FOX Transfer NEO.

La familia Specialized Epic 9 arranca en los 4.199 euros del modelo Sport, con transmisión inalámbrica y suspensiones RockShox.

Specialized lanza una edición especial de la Turbo Levo R buscando ligereza sin renunciar a la potencia, gracias a su motor de 111 Nm de par y 850 W de potencia pico, asociado a una batería de 600 Wh.

Specialized refuerza su apuesta por crear experiencias sobre la bici: probar una bicicleta de la familia Levo es la mejor forma de entender su rendimiento.

Specialized amplía su gama de Turbo Levo 4 con la nueva S-Works Levo 4 X, una e-trail de enfoque polivalente gracias a su mayor capacidad de carga. Una e-bike pensada para la aventura con el motor S-Works 3.1 y dos portabultos de hasta 10 y 12 kg.


